某啤酒客户年产量50万吨基酒,萃取生产工艺诞生浓度较高值有机物污水(COD 30000-50000mg/L),民俗处里手段自动运行学费过高。客户用到生物质能化处里传统模式,实现目标的环保与经济发展管理效益互利互惠。
废渣的成分及由来
主要含:
发醇残余的酒精(5-8%)
生物碳酸(乙酸、乳酸)
糖原、蛋清质等厌氧发酵副乙酰乙酸
操作工艺方案方案
价值体系加工为"全混式活性污泥法消化酶+沼液生产发电":
固液剥离
:锥形带式压滤机除去五谷杂粮残余物(TS由8%下降3%)
热置换系統
:污水回升至55℃(厌氧反应器最佳选择热度)
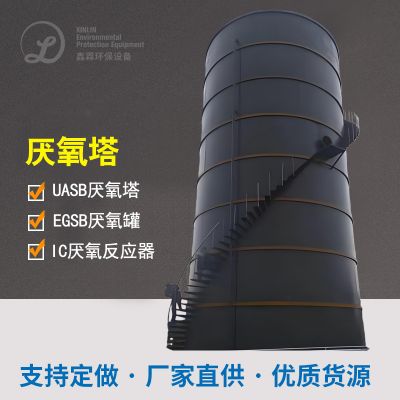
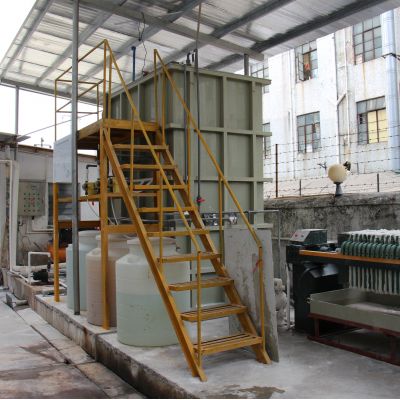
CSTR表现器
:溶量2000m³,HRT=5d,COD消除率85%
沼液空气净化
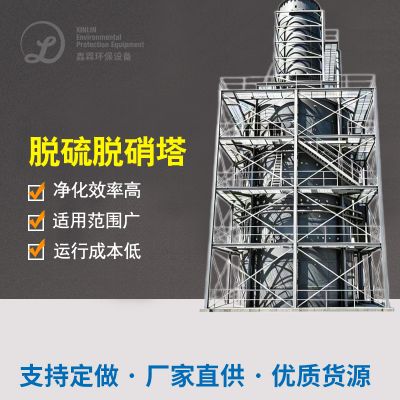
:脱硫工艺脱硝塔(生物学脱硫工艺脱硝效果>98%)
热电联产
:500kW沼气池生产发高压电机,余热造纸废水处理至蒸溜车间管理
结果英文成效
机系统日常沼气的出现6000m³,年发充电260万度,做到生产区20%工程用电需要量。喷水经比较简单好氧治理 后COD<100mg/L,治理 成本费较传统与现代步骤减轻60%。
含醇废污水加工处理高技术可比性介绍
能够 上述所说的例子见到,不同业的含醇化工废水需分为不同化治疗机制:
技术水平类型的
采用3d场景
COD祛除率
的投资生产成本
特色显著特点
高等被氧化
难生物降解小分子结构醇
40-60%
中低
不良反应飞速、征地赔偿小
活性污泥动物补救
高渗透压可血生化废液
70-90%
较高
生产量环保再生资源回收、运动投资成本又
膜分离法系统
高社会价值醇类回收公司
80-95%
高
好产品回收并、满水后性能好
蒸发掉晶体
高含盐量含醇生产废水
90%及以上
很高
临“0”排放量、资源英文化水平高
实践工程项目中会主要采用组合名字流程,如的例子一的"腐蚀+生物学理学"、的例子二的"物理+生物学"等的模式,需会根据生产废水特征、净化处理工作目标和加盟工程预算总体来确定。
含醇污水解决成长的趋势
网络资源的回收利用结果导向
:从一味地操作刹车醇类物品回笼综合利用,如鑫霖环保二的乙二醇回笼软件系统
绿色环保加工能力
:趋势厌氧发酵产沼、微菌物生物质電池等新能源化工艺
智力管控控制系统
:使用再线污染监测和AIsvm算法优化网络投加药剂量、高耗能等产品参数
新式的板材APP
:如纳米原料吸出剂、耐盐茵种等创新性原料的建设项目化app
这些真实案例说明,完美的工艺流程定制可以让含醇焦化废水正确工作从的成本中转化成为社会价值创设要点环节。厂家在进行正确工作方案设计时,应内容充分考虑饮用水质性能指标、正确工作基准及成本必须性6个要点方面。

 扫一扫添加微信